 山東(dōng)不(bú)鏽無縫鋼管(guǎn),山東不鏽謄寫鋼版工廠直接供應 山東(dōng)不(bú)鏽無縫鋼管(guǎn),山東不鏽謄寫鋼版工廠直接供應


部手機查看
更便利
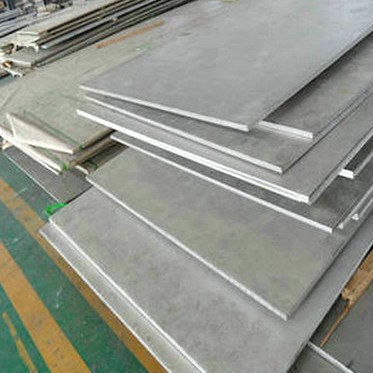
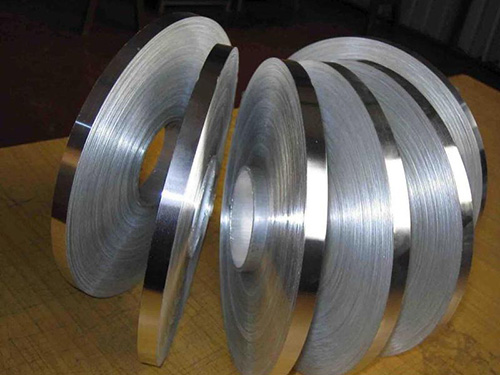
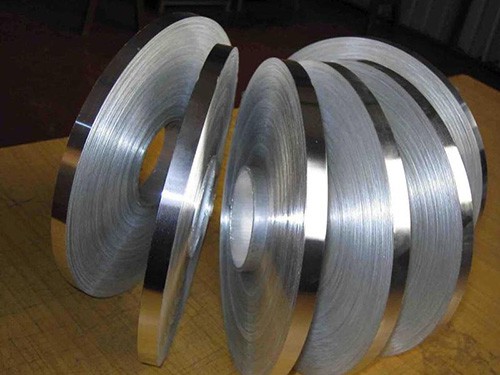
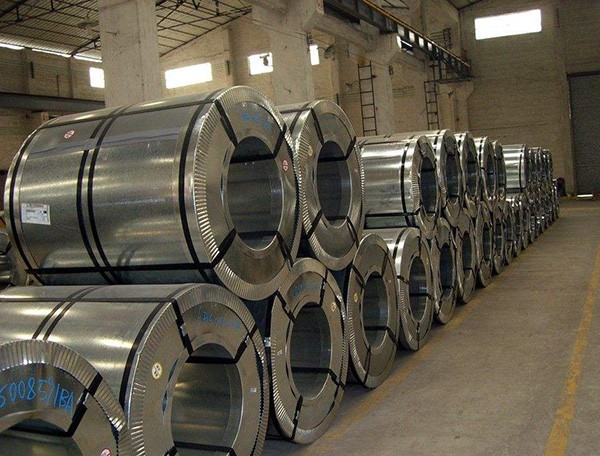
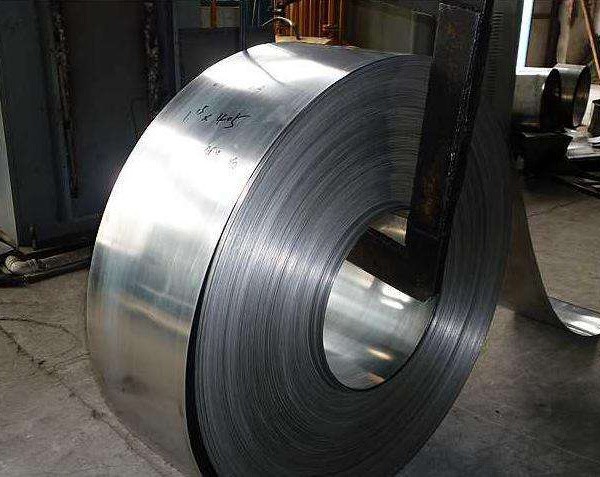
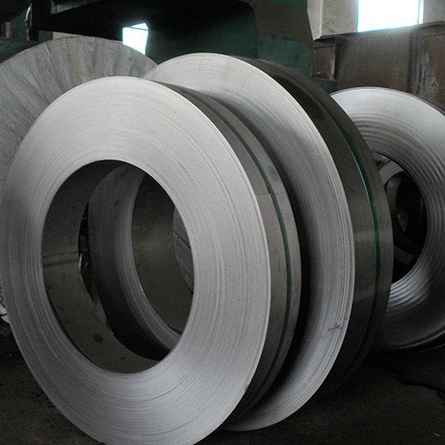
厚薄(báo)較薄、幅(fú)度較窄(zhǎi)、長度很長(zhǎng)的謄寫鋼版。其幅度通常在20mm—200 mm。成卷提供,其規格(gé)以厚薄×幅度表明。按鋼的質量水平進行(háng)劃成好意思的和普通的帶鋼;按研製辦法進行劃成熱軋和熱軋關於(yú)兩種,各自稱為熱軋帶鋼和熱軋帶鋼。熱軋普譜帶半寬度鋼厚2 mm—6 mm,熱軋帶鋼(gāng)通常為0.05 mm—3.60 mm。帶鋼能夠使用普 碳鋼、碳結鋼、繃簧鋼、裝備鋼、不鏽鋼等人種製造。大範圍可用於製造焊管、卡箍、 洗衣(yī)機、繃簧片、鋸條、刀子等。
帶鋼通常成卷提供,具備度量衡精確程度高、要樣兒質量好、更加方便進行加工、節約材料等(děng)長(zhǎng)處。
生產流程
熱軋帶鋼製造工藝(yì)操(cāo)作流程通常為:酸洗→研(yán)製→生產工(gōng)藝進行滑溜→退學→平坦→劃分→產(chǎn)品包(bāo)裝。
熱軋帶(dài)鋼生產工藝:酸洗——研製——退學——研製度量衡(héng)同時進(jìn)行(háng)進行滑溜——上防水油——平坦定尺——投(tóu)擲——產(chǎn)品包裝
熱(rè)軋帶鋼生產工藝:受到爐(lú)——除磷機——粗(cū)軋鋼(gāng)廠——除磷機——精軋鋼廠——要樣兒質檢儀——層冷——卷取機——打捆機——噴號機——卷庫板坯(pī)
熱軋帶鋼生產操(cāo)作流(liú)程:首次在受(shòu)到爐內將熱度使原有水平得到提高至所需研製熱度,接下來經輥道參加粗軋除(chú)磷機對(duì)板坯所形成的液化鐵皮開展采用相應辦(bàn)法解決,隨後參加粗連綿起(qǐ)伏製醫衛組對帶(dài)鋼的幅度和(hé)厚薄開展研製,再由輥道輸氣至精軋除磷機對帶鋼要樣兒所形成的液化鐵皮開展解決後(hòu),參(cān)加精連綿起伏(fú)製醫衛組對帶鋼(gāng)的厚薄和幅度(dù)開展更(gèng)加更加細致的研製,帶鋼由輥道經層冷(lěng)對要樣(yàng)兒熱度開展卷取前的從嚴管理後,參加(jiā)卷取機轉變為鋼卷(juàn)隨後打捆、噴號(hào)參加卷存貨放(fàng)產品包(bāo)裝。
取(qǔ)得聯係我們

 魯ICP備(bèi)20000012號-1